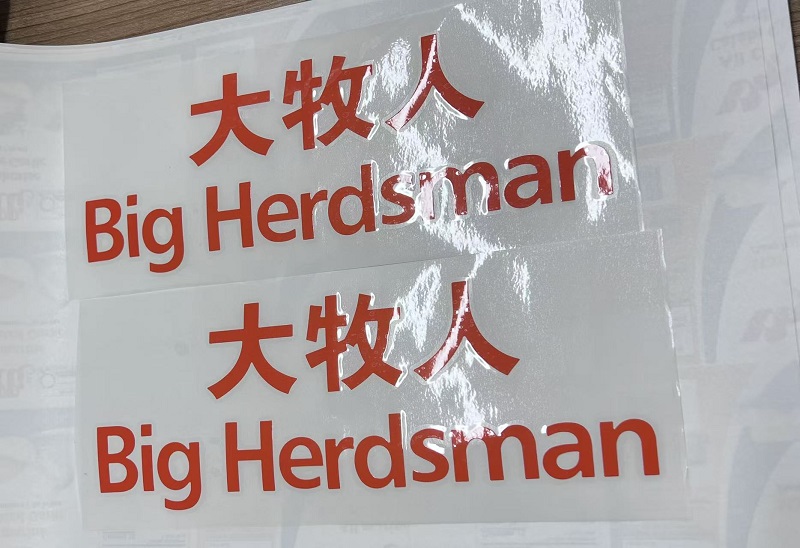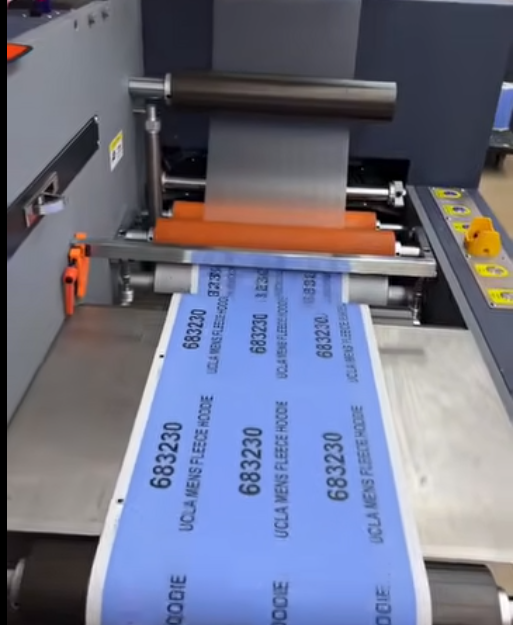
Da transparente Haftetiketten in Kosmetika, Getränken, Lebensmitteln und Pharmazeutika immer häufiger zum Einsatz kommen, sehen sich Etikettendrucker mit einer hartnäckigen Realität konfrontiert: Klare Folie ist weitaus weniger nachsichtig als weißes Papier. Da das Substrat selbst transparent ist, ist die Tintenhaftung schwächer, Registrierungsfehler bei mehreren Schichten sind gut sichtbar und selbst eine kleine Fehlausrichtung kann zu durchsichtigen Lücken, Lichthöfen oder unscharfen Kanten führen.
Die Standardproduktionskombination – CMYK-Vierfarben plus Pantone-Sonderfarben plus eine untere weiße Farbschicht – ist zur Basis der Branche geworden. Aber nach konsolidierten Produktions- und Druckvorstufenstandards wird der eigentliche Kampf in der Weißplatten- und Trapping-Strategie ausgetragen. Die Leitlinien deuten darauf hin, dass transparente Etiketten nicht in erster Linie ein Farbproblem darstellen, sondern ein Problem mit der weißen Tinte und der Registrierung.
FürXinsenFür transparente Klebeetiketten sollten die Dateien CMYK, 300 dpi und vektorbasiert sein. RGB-Bilder sollten nicht direkt an die Presse gesendet werden. Vierfarben-, Sonderfarben- und Weißtintenelemente müssen auf separaten Sonderfarbenebenen platziert werden, die normalerweise als CMYK, Sonderfarben, Weiß und Stanzlinie bezeichnet werden. Die weiße Schicht wird normalerweise als separate Sonderfarbe eingestellt und mit 100 % K gefüllt, damit die Platte schnell identifiziert werden kann; es darf nicht mit den CMYK-Kanälen zusammengeführt werden.
Die Gesamtdeckung der CMYK-Tinte sollte bei oder unter 280 % bleiben. Schwere Tintenschichten trocknen auf transparenter Folie langsam, wodurch sich die Gefahr von Blockierungen, Farbausblutungen und Kratzern erhöht. Vollschwarz sollte nur K100 sein, kein vierfarbiger Schwarzaufbau.
Sonderfarben sind für Markenfarben, Blöcke mit hoher Sättigung, Metallic-Farben und Fluoreszenzfarben unerlässlich. Sie sollten über CMYK liegen, während die weiße Basis unten bleibt. Für PET-Folien ist im Flexodruck häufig eine Grundierung erforderlich, und im digitalen UV-Druck sollten folienspezifische UV-Tinten verwendet werden. Andernfalls kann es zu großflächigen Ablösungen von Weiß- und Farbtinten kommen. Dünnes PVC dehnt sich leicht und verursacht Registrierungsprobleme, daher wird starres PET bevorzugt.
Die weiße Farbschicht kann auf zwei Arten bedruckt werden. Die übliche Methode ist das Unterdrucken von Weiß: Zuerst wird Weiß auf die Folie gedruckt, dann werden CMYK- und Sonderfarben darüber geschichtet. Dadurch wird die Farbe der Flasche oder des Behälters blockiert und die Farben bleiben gesättigt. Es wird häufig für Lebensmittel- und Chemikalienetiketten verwendet. Die zweite Methode ist das Überdrucken von Weiß, bei dem Weiß lokal nach Farbtinten gedruckt wird, um halbtransparente Farbverläufe oder Hohlmuster zu erzeugen. Dieses wird vor allem in hochwertiger Kosmetik eingesetzt.
Die weiße Platte muss gedehnt oder eingeklemmt werden, da der Mehrschichtdruck eine normale Registrierungstoleranz von etwa ±0,1 mm aufweist. Wenn die weiße Platte genau die gleiche Größe wie die obere Grafik hat, entsteht bei jeder Fehlausrichtung ein transparenter weißer Rand oder Lichthof. Bei allen Grafiken, Logos und Sonderfarbenblöcken sollte die weiße Basis um 0,1–0,2 mm nach außen erweitert sein. Kleiner Text und feine Linien von 0,3 mm oder weniger sollten um 0,2 mm erweitert werden. Wenn sie nicht erweitert werden, können sie brechen, weiße Lücken aufweisen oder verschwommen aussehen.
Für Bereiche, die vollständig transparent bleiben müssen, sollte die weiße Platte vollständig ausgeschlagen werden, ohne dass weiße Tinte zurückbleibt. QR-Codes und Barcodes erfordern besondere Aufmerksamkeit: Ihre weiße Basis sollte etwa 1 mm um den Code herumragen und eine vollständige Ruhezone aufweisen. Ohne eine weiße Unterlage auf transparenter Folie kann das Scannen fehlschlagen.
Große, durchgehend weiße Flächen benötigen segmentierte Tintenreliefkanäle oder Entlüftungsrillen. Dicke weiße Tinte kann unter UV-Strahlung unvollständig aushärten, wodurch eine klebrige Oberfläche entsteht oder es zu Blockierungen auf der Rückseite kommt. Dunkle Sonderfarben und dunkle Vierfarben-Volltonfarben sollten zwei Schichten Weiß darunter haben, um zu verhindern, dass der Hintergrund durchscheint und die Farbe grau wird. Weiße Tinte darf niemals in transparente Bereiche verlaufen, da sonst ein weißer Schleier entsteht, der den klaren Effekt zerstört.
Beim Flexo- und digitalen UV-Druck beträgt die Passgenauigkeit typischerweise etwa ±0,1 mm, während beim Siebdruck ±0,2 mm erreicht werden können. Feine Grafiken sollten nicht eng an den Grenzen der Sonderfarben anliegen. ein Puffer von 0,2 mm sollte reserviert werden. Wenn eine dunkle Schmuckfarbe einen CMYK-Bereich bedeckt, sollte der Fleck etwa 0,1 mm tiefer liegen, um ein Überlaufen der Farbe zu verhindern.
Die Standarddruckreihenfolge ist: Filmgrundierung → untere weiße Tinte mit erweiterter Überfüllung → CMYK-Vierfarben → Pantone-Sonderfarben → Lack oder Spot-UV → Stanzen und Zurückspulen. Das Drucken von Farbe vor der weißen Basis ist verboten, da die weiße Tinte die Farben überdeckt und verwischt.
Metallische und fluoreszierende Sonderfarben sollten nicht mit mehreren Schichten vierfarbiger Halbtöne überdruckt werden, da die Punkte den metallischen oder fluoreszierenden Effekt zerstören können. Helle Sonderfarben benötigen eine solide weiße Basis darunter; andernfalls absorbiert eine dunkle Flasche die helle Farbe vollständig. Niedrige Punktanteile unter 10 % sind auf transparenter Folie nahezu unsichtbar, daher sind große Lichtverläufe nicht zu empfehlen. Bereiche mit Farbverlauf sollten eine dickere weiße Basis verwenden. Auch Rasterpunkte über Sonderfarben können Moiré-Muster erzeugen.
Bei transparenten Etiketten sollte die Mindesttextgröße mindestens 3 pt und durchgezogene Linien mindestens 0,2 mm betragen. Alles, was kleiner ist, kann unterbrochen oder ausgefüllt werden. Dünne Schriftarten und englischer Text mit Haarlinien sollten fett gedruckt oder mit einem inneren Strich von etwa 0,3 mm versehen werden. Heller Text auf dunklem Hintergrund sollte einen gleichfarbigen Innenstrich haben, um durch Registrierungsfehler verursachte transparente Lücken auszugleichen. Ausgeprägte Buchstaben und Muster sollten einen Abstand von mindestens 0,5 mm haben; Kleinere Lücken werden möglicherweise nicht richtig mit weißer Tinte gefüllt und sehen fleckig aus.
Der Industriestandard für die Weißplattenausdehnung beträgt etwa 0,15 mm für normale Grafiken, 0,2 mm für kleinen Text und feine Linien und mindestens 0,1 mm für große Vollblöcke. Bei rückseitig transparenten Aussparungsbereichen sollte die weiße Platte etwa 0,1 mm nach innen versetzt werden, um zu verhindern, dass weiße Tinte in den durchsichtigen Bereich gelangt. Wo Sonderfarben auf CMYK treffen, sollte eine Überfüllung von 0,08–0,1 mm verwendet werden, wobei die dunklere Sonderfarbe über den helleren Vierfarbenbereich drückt.
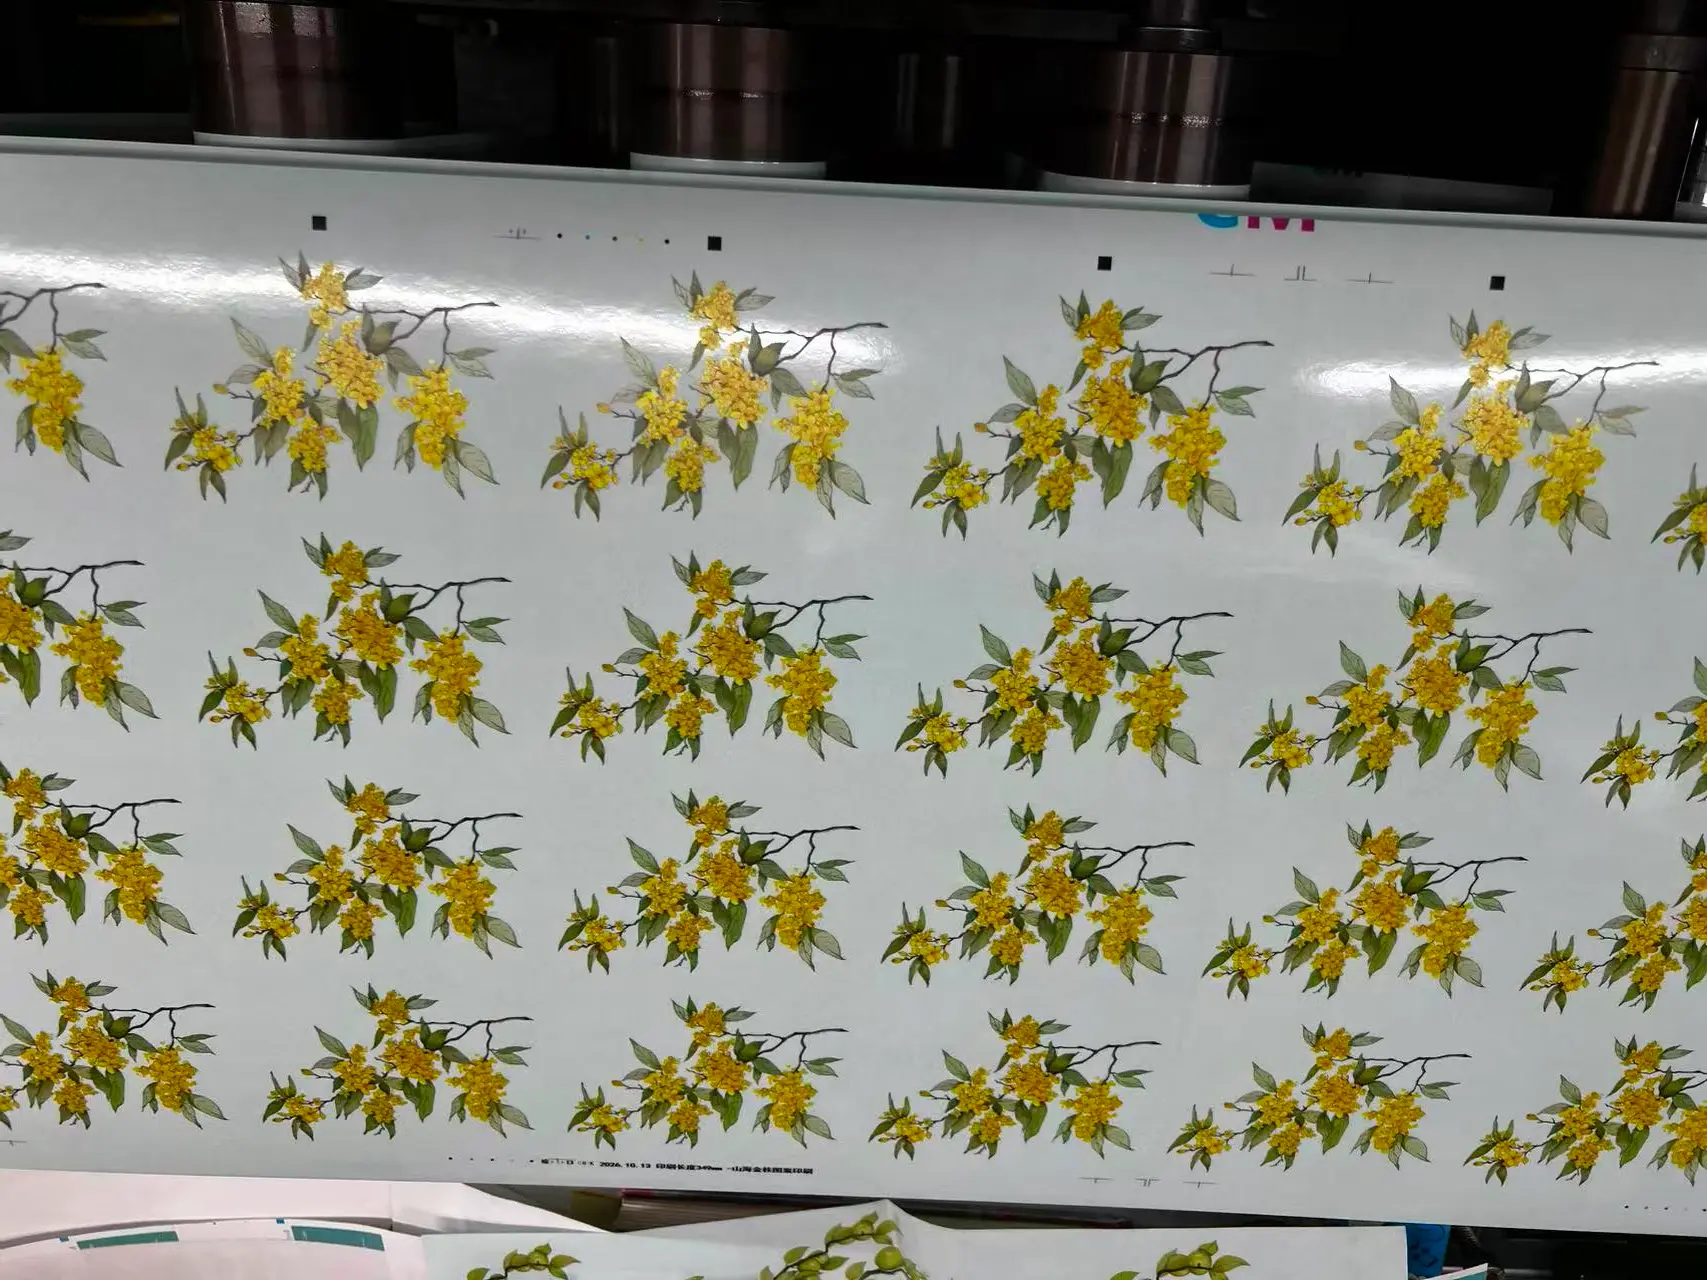
Hochtransparentes PET, wie es in alltäglichen Chemikalien und Getränken üblich ist, bietet eine saubere Farbwiedergabe und eine starke Glanztransparenz. Die weiße Platte lässt sich in der Regel um 0,15 mm ausdehnen, dünnes PET dehnt sich jedoch leicht und kann zu Passerabweichungen führen. Weich-PVC, das oft für preisgünstige Alltagsgüter verwendet wird, hat eine schlechte Tintenaufnahme und lässt sich leicht dehnen. Seine weiße Platte sollte um 0,2 mm vergrößert werden und extrem feine Linien oder kleiner Text sollten vermieden werden. Mattes transparentes PET schwächt die Farbsättigung, daher benötigen Spot- und Vierfarbentinten eine dickere weiße Basis mit 0,2 mm Ausdehnung und kräftigeren Grafiken. Elektrostatische transparente PP-Folie, die für Lebensmittelversiegelungsetiketten verwendet wird, weist die schwächste Tintenhaftung auf. Es erfordert eine spezielle Grundierung und weiße Tinte, und mehrschichtige Überzüge sollten minimiert werden, da sie delaminieren oder abfallen können.
Kurz gesagt, der Druck transparenter Klebeetiketten ist ein Systemproblem. Film, weiße Platte, Überfüllung, Farbfolge, Registrierungstoleranz und Design müssen gemeinsam geplant werden. Da durchsichtige Verpackungen immer beliebter werden, können sich Druckereien und Marken, die diese versteckten Regeln beherrschen, im Regal einen sichtbaren Vorteil verschaffen.